 Piotr Susz, LOCURA Consulting
Treść opracowana z wykorzystaniem AI i zatwierdzona redakcyjnie. Zasady przejrzystości AI

Rotacja towaru w magazynie to temat, o którym w każdej firmie ktoś mówi, że jest ważny, i w prawie żadnej nikt nie ma na niego narzędzia. Wchodzę na audyt, pytam o rotację i dostaję analizę ABC zrobioną na wartości sprzedaży, razem z zapewnieniem, że towar jest ułożony sensownie. Na hali często okazuje się, że najczęściej pobierane indeksy leżą daleko od wyjścia, a przy wejściu stoi towar, po który rzadko ktoś sięga. To nie jest złośliwość magazynierów. To jest efekt tego, że nikt tego nigdy nie policzył i nie pokazał na obrazku, który da się zrozumieć od razu.
Ten problem od dwudziestu lat pozostaje nierozwiązany: wszyscy wiedzą, że rozkład towaru ma znaczenie, nikt nie umie udowodnić, jakie dokładnie. W tym artykule pokazuję, jak wygląda rozwiązanie tego problemu w praktyce: od trzech różnych definicji rotacji, przez mapę ciepła pobrań na modelu 3D prawdziwego magazynu, po porównanie wariantów rozmieszczenia, które kończy się konkretną liczbą i konkretną listą relokacji do wysłania do WMS. Materiał wideo z pokazem narzędzia znajdziecie na kanale YouTube Piotra Susz, a tutaj rozbieram logikę, która za tym stoi.
Trzy rotacje, trzy różne prawdy o tym samym magazynie
Pierwsza rzecz, którą trzeba ustalić, zanim ktokolwiek zacznie przekładać towar: co rozumiemy przez rotację. W wielu firmach funkcjonują równolegle trzy różne klasyfikacje ABC i każda z nich należy do innego działu. Zakupy i finanse patrzą na rotację przychodową, czyli wartościową: który indeks generuje obrót i marżę. Sprzedaż i planowanie patrzą na rotację ilościową, wolumenową: ile sztuk schodzi. Logistyka powinna patrzeć na rotację operacyjną: ile razy ktoś fizycznie podchodzi do półki, ile razy dotyka tego indeksu, ile linii zamówień generuje.
To są trzy zupełnie różne listy. Indeks o wysokiej wartości, sprzedawany raz w tygodniu w całej palecie, jest klasą A dla dyrektora finansowego i klasą C dla kierownika magazynu. Drobna część zamienna za kilka złotych, pobierana wielokrotnie w ciągu dnia po jednej sztuce, jest klasą C w rachunku wyników i absolutną klasą A na ścieżce kompletacji. Jeżeli ułożycie magazyn według listy z systemu zarządzania przedsiębiorstwem, posortowanej po wartości sprzedaży, zoptymalizujecie coś, co nie ma nic wspólnego z pracą ludzi na hali.
W aplikacji do zarządzania zapasem i zakupami, której używam w projektach, zestawiam te trzy wymiary obok siebie w jednej macierzy właśnie po to, żeby klient zobaczył rozjazd. Zajmuje to chwilę, ale bez tego nie ma dalszej rozmowy. Pytanie kontrolne dla Waszej firmy jest proste: czy analiza ABC, na podstawie której ułożono towar w magazynie, była liczona na liczbie linii pobrań, czy na wartości sprzedaży? Jeżeli nie wiecie albo odpowiedź brzmi "na wartości", to macie pierwszy, całkowicie darmowy punkt do poprawy. Więcej o tym, jak dobierać mierniki do procesów, pisałem w kontekście wskaźników logistycznych.
Dlaczego WMS nie rozwiąże za Was rotacji towaru w magazynie
Teraz rzecz, która mnie od lat najbardziej uwiera. Mapy ciepła, analiza rozmieszczenia, rekomendacja relokacji: to są funkcje, których nawet najbardziej dojrzałe systemy WMS na rynku nie mają w standardzie. Żaden z systemów, z którymi pracowałem przy wdrożeniach, nie daje kierownikowi magazynu narzędzia, które powie: ten indeks przenieś z lokalizacji na antresoli do lokalizacji przy krzyżu na parterze, a zyskasz tyle i tyle metrów dziennie. Można to oczywiście dopisać. Albo na etapie wdrożenia, jeśli ktoś o to zawalczy w analizie przedwdrożeniowej, albo później przez zgłoszenia zmian, za które płacicie osobno.
Skąd ta luka? Moim zdaniem stąd, że WMS jest systemem transakcyjnym. Jego zadaniem jest wiedzieć, gdzie co leży, wydać zadanie, zarejestrować wykonanie i zamknąć dokument. Analiza "czy to jest ułożone dobrze" to jest zupełnie inna klasa problemu: potrzebuje geometrii magazynu, odległości, prędkości ruchu, logiki strefowania i porównania scenariuszy. Producenci systemów magazynowych tego nie robią, ponieważ każdy magazyn ma inny układ, a geometrii w bazie danych WMS zwykle po prostu nie ma. System wie, że lokalizacja nazywa się A-12-03-2. Nie wie, ile metrów dzieli ją od strefy pakowania i czy po drodze jest antresola ze schodami.
To jest cała odpowiedź na pytanie, dlaczego przez dwadzieścia lat ten problem pozostawał nierozwiązany, mimo że wzory za nim stojące nigdy nie były skomplikowane. Nikt nie połączył dwóch światów: modelu przestrzennego magazynu i historii pobrań z systemu. Dlatego zbudowałem narzędzie, które to robi, i dlatego uważam, że to jest luka rynkowa. Jeżeli planujecie wdrożenie WMS, warto wiedzieć, czego od systemu oczekiwać i gdzie leżą granice jego możliwości.
Model magazynu, który nie umiera po odbiorze projektu
Punktem wyjścia jest model. W LOCURA Modeler projektuję magazyny w trzech wymiarach, z wyposażeniem, ze strefami przeciwpożarowymi, z wymiarami zgodnymi co do milimetra z dokumentacją techniczną dostawców regałów i maszyn. Kliknięcie w dowolny obiekt pokazuje, czym on jest, jakie ma wymiary i jaką pełni funkcję. To już samo w sobie zmienia rozmowę z zarządem, ponieważ każdy, kto projektował magazyn, wie, jak wygląda standard: dwuwymiarowy rysunek w AutoCAD, rzadziej model 3D, a jeśli ktoś chce symulacji przepływów, to wchodzi w środowisko symulacyjne klasy FlexSim, gdzie trwa to dłużej, kosztuje więcej i wymaga zaprojektowania logiki od zera. Jak ten proces wygląda krok po kroku, opisuję w przewodniku po projektowaniu magazynu online.
Różnica polega na tym, że w moim modelu logika jest już policzona. Metry, zapotrzebowanie na ludzi, pojemność, rozkład towaru. Kolory na rysunkach projektowych nie są dekoracją: towar jest przypisany do lokalizacji i do klasy rotacji jednocześnie. Puste lokalizacje mają być puste na starcie, ponieważ magazyn jest zapasem przestrzeni. Po kliknięciu w regał widać, jaki produkt tam leży i w jakiej ilości, dopasowany wielkością do gabarytu lokalizacji.
Konsekwencja biznesowa jest taka: model powstały na etapie projektowania magazynu nie ląduje w archiwum po odbiorze inwestycji. Żyje dalej. Przez cały okres działania obiektu pracujemy na tej samej geometrii, tej samej logice i tym samym rysunku, dokładając do niego kolejne lata danych operacyjnych. Jeżeli magazyn już stoi i nie był u mnie projektowany, proszę o rysunki DWG i odwzorowuję go od zera. Chwilę to trwa, ale nie ma tu żadnej magii. Robota do wykonania raz, a korzyść na lata.
Mapa ciepła pobrań: rotacja towaru w magazynie, którą widać na pierwszy rzut oka
Kiedy na model nałożymy prawdziwe wydania z systemu magazynowego, robi się ciekawie. Dostajemy mapę ciepła pobrań w trzech wymiarach, którą można obrócić, przybliżyć, rozsunąć kondygnacje antresoli, żeby zajrzeć na wyższe poziomy. Zamiast tabelki z listą indeksów dostajecie obraz Waszego magazynu z zaznaczonym miejscem, w którym ludzie chodzą najwięcej. Na antresoli widać siatkę pobrań: gdzie są piki, gdzie są martwe moduły, gdzie towar klasy A rozjechał się po całej powierzchni zamiast siedzieć przy wyjściu.
Kadry w tym artykule pochodzą z pokazu LOCURA Modeler na danych demonstracyjnych: zanonimizowane pobrania uzupełniono wymyślonymi, a zamówienia w zakładce Proces są syntetyczne. Wyniki z kadrów wymagają weryfikacji na danych i pomiarach z konkretnego magazynu.
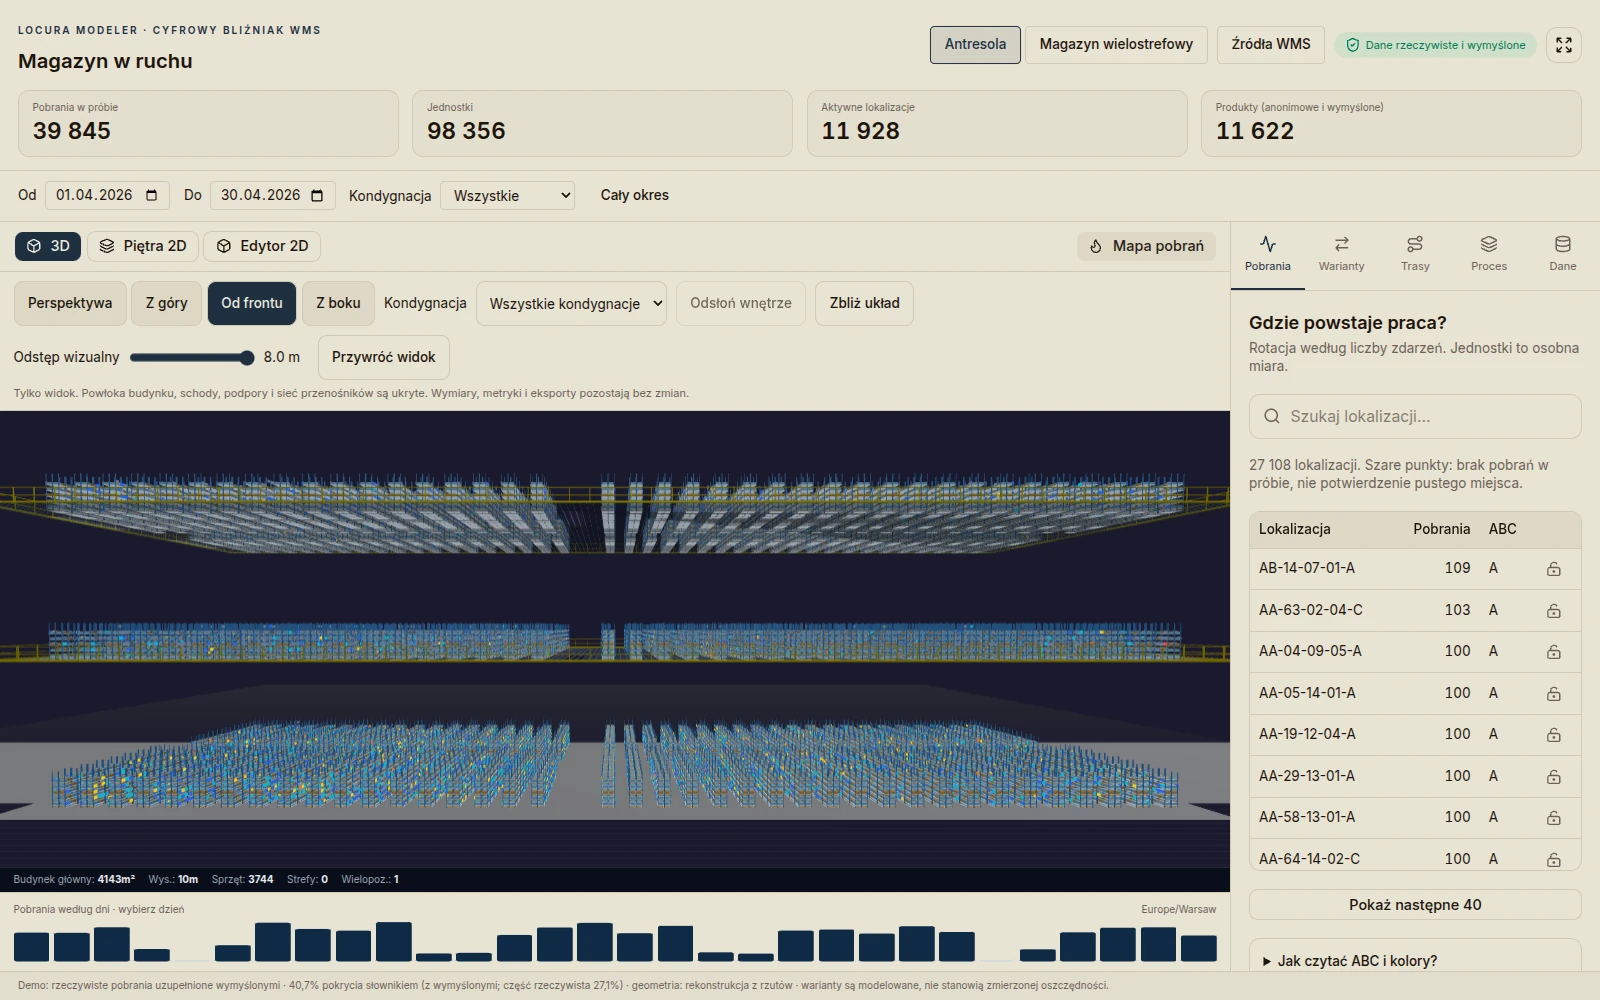
Mapa pobrań na modelu 3D w LOCURA Modeler: demonstracyjny magazyn na trzech kondygnacjach, zanonimizowane pobrania rzeczywiste uzupełnione wymyślonymi.
Do tego dochodzi odtworzenie pojedynczej trasy kompletacji. Wchodzę w konkretne zadanie z systemu, uruchamiam animację i widzę, jak szedł kompletujący: kolejność pobrań jest przesłana z WMS do modelu, więc to jest rekonstrukcja tego, co się faktycznie wydarzyło. Widać, że człowiek zmieniał piętra, że wracał, że robił ruchy, których nikt nie planował, tylko wynikły z rozkładu towaru. Pokazanie tego kierownikowi magazynu na ekranie robi więcej niż trzy strony analizy.
Dlaczego to jest tak istotne? Na audytach mówię czasem zdanie, którego ludzie nie lubią słyszeć: z danych wynika, że wydajność w tym obszarze to trzydzieści, trzydzieści pięć linii na godzinę, a w podobnych obiektach widziałem sześćdziesiąt, dziewięćdziesiąt, a nawet sto dwadzieścia. Reakcja jest przewidywalna. Ludzie nie są przekonani, chcieliby dowodu, i mają do tego prawo. Mapa ciepła plus odtworzona trasa to jest właśnie ten dowód. Ich własne dane wyświetlone na ich własnym magazynie. Tak wyglądają moje audyty logistyczne: mniej przekonywania, więcej pokazywania.
Warianty rozmieszczenia: co konkretnie oznacza trzydzieści procent
Sama diagnoza to za mało. Kierownik magazynu po obejrzeniu mapy ciepła zadaje jedno pytanie: a co nam to da? I na to pytanie narzędzie musi odpowiedzieć liczbą, zanim ktokolwiek ruszy pierwszą paletę.
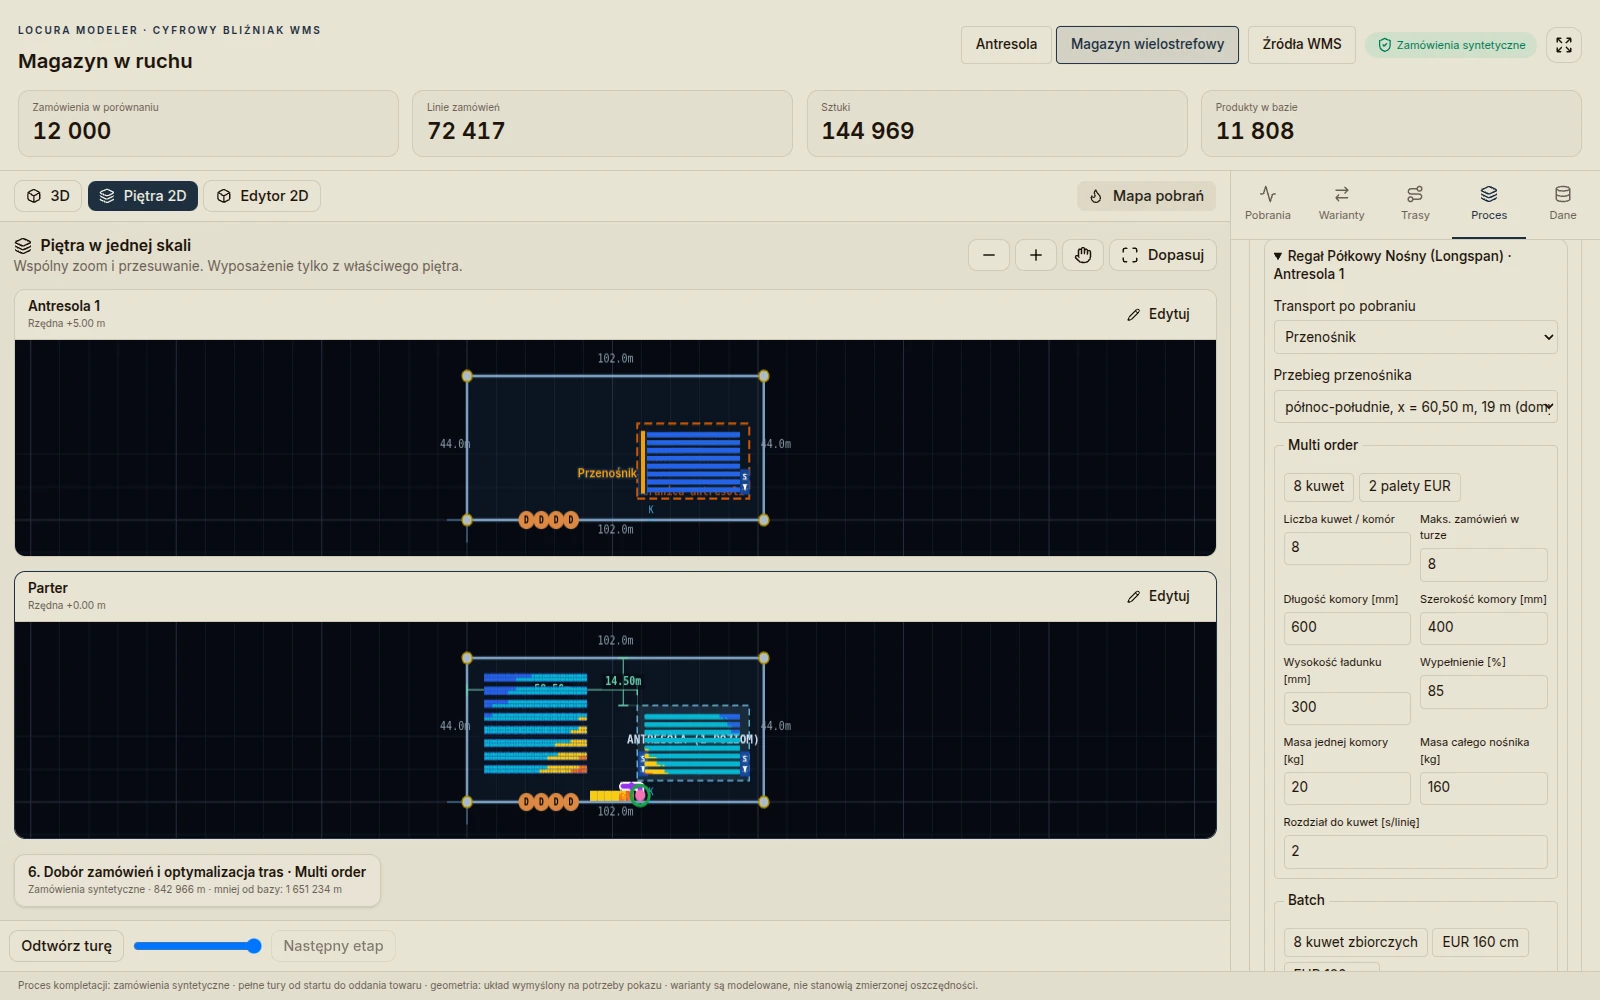
Konfigurator procesu: transport po pobraniu (tu przenośnik), przebieg linii, nośniki oraz parametry multi order i batch, wszystko przy jawnych założeniach.
Mechanika jest taka: wybieram zakres optymalizacji, czyli czy pracujemy na całym magazynie, na jednej kondygnacji, na wybranej grupie regałów, czy według grup zadań. Wybieram tryb kompletacji: ręczny albo automatyczny, z przenośnikiem. Decyduję, czy towar ma być rozłożony równomiernie po piętrach, czy priorytet ma parter. To nie jest kosmetyka. Jeżeli macie automatykę, która zwozi kuwety na strefę kompletacji, rozkład równomierny po kondygnacjach ma sens, ponieważ wstawiacie ludzi na poziomy na początku zmiany i oni tam pracują. Jeżeli natomiast kompletujący chodzi po schodach albo macie prostą grawitację i zrzutnie, to optymalizujecie od parteru w górę, a każda pozycja wyniesiona na wyższy poziom kosztuje Was realny czas.
Na przykładzie magazynu z antresolą i układem krzyżowym, z wyjściami na północ i na południe, wynik dla wariantu ręcznego, z rozkładem według rotacji operacyjnej i centrum mapy ciepła ustawionym na krzyżu, wyniósł trzydzieści procent. Co to znaczy w godzinach: zamiast dziewięciuset siedemdziesięciu godzin mamy sześćset osiemdziesiąt. To jest dwieście dziewięćdziesiąt godzin różnicy na analizowanym przekroju danych. Teraz zadanie domowe dla dyrektora: podstawcie własny koszt roboczogodziny kompletującego wraz z narzutami i pomnóżcie. Ja nie zmyślam Waszej stawki, Wy ją znacie.
Prędkość ruchu, na której liczony jest czas, nie musi być domyślna. Można ją wziąć z pomiaru metodami MTM, można zmierzyć stoperem na hali, można wprowadzić własną. W narzędziu są zaszyte parametry startowe, które znam ze swoich projektów, ale każdy z nich jest do zmiany. To jest istotne, bo obrona wyniku przed zarządem zaczyna się od pytania, skąd wzięliście te prędkości.
Drugi wariant tego samego magazynu: kompletacja automatyczna, z linią przenośnikową puszczoną środkiem. Wynik spada do osiemnastu i czterech dziesiątych procenta. Na pierwszy rzut oka gorzej. Tylko że ta liczba dotyczy wyłącznie samego chodzenia, a automatyka dokłada korzyść zupełnie innego rodzaju: kompletujący nie zmienia pięter, a towar jedzie sam na strefę kompletacji. Mamy więc drugą głębokość oszczędności, której nie widać w metrach przejścia. Tu pojawia się klasyczny błąd interpretacyjny: porównywanie procentów z dwóch wariantów, które mierzą co innego. Jeżeli ktoś Wam pokazuje wynik automatyzacji wyłącznie jako skrócenie drogi pieszej, to pokazuje Wam połowę obrazu. O tym, jak liczyć pełen efekt, piszę w materiałach o automatyzacji magazynu.
Kompletacja pojedyncza, wielozamówieniowa i zbiorcza: tu leżą największe pieniądze
Rozkład towaru to jeden wymiar. Drugi, zwykle mocniejszy, to organizacja samej kompletacji. W modelu przepuszczam wszystkie zamówienia z analizowanego okresu i sprawdzam, ile razy ktoś w ogóle podchodzi do półki.
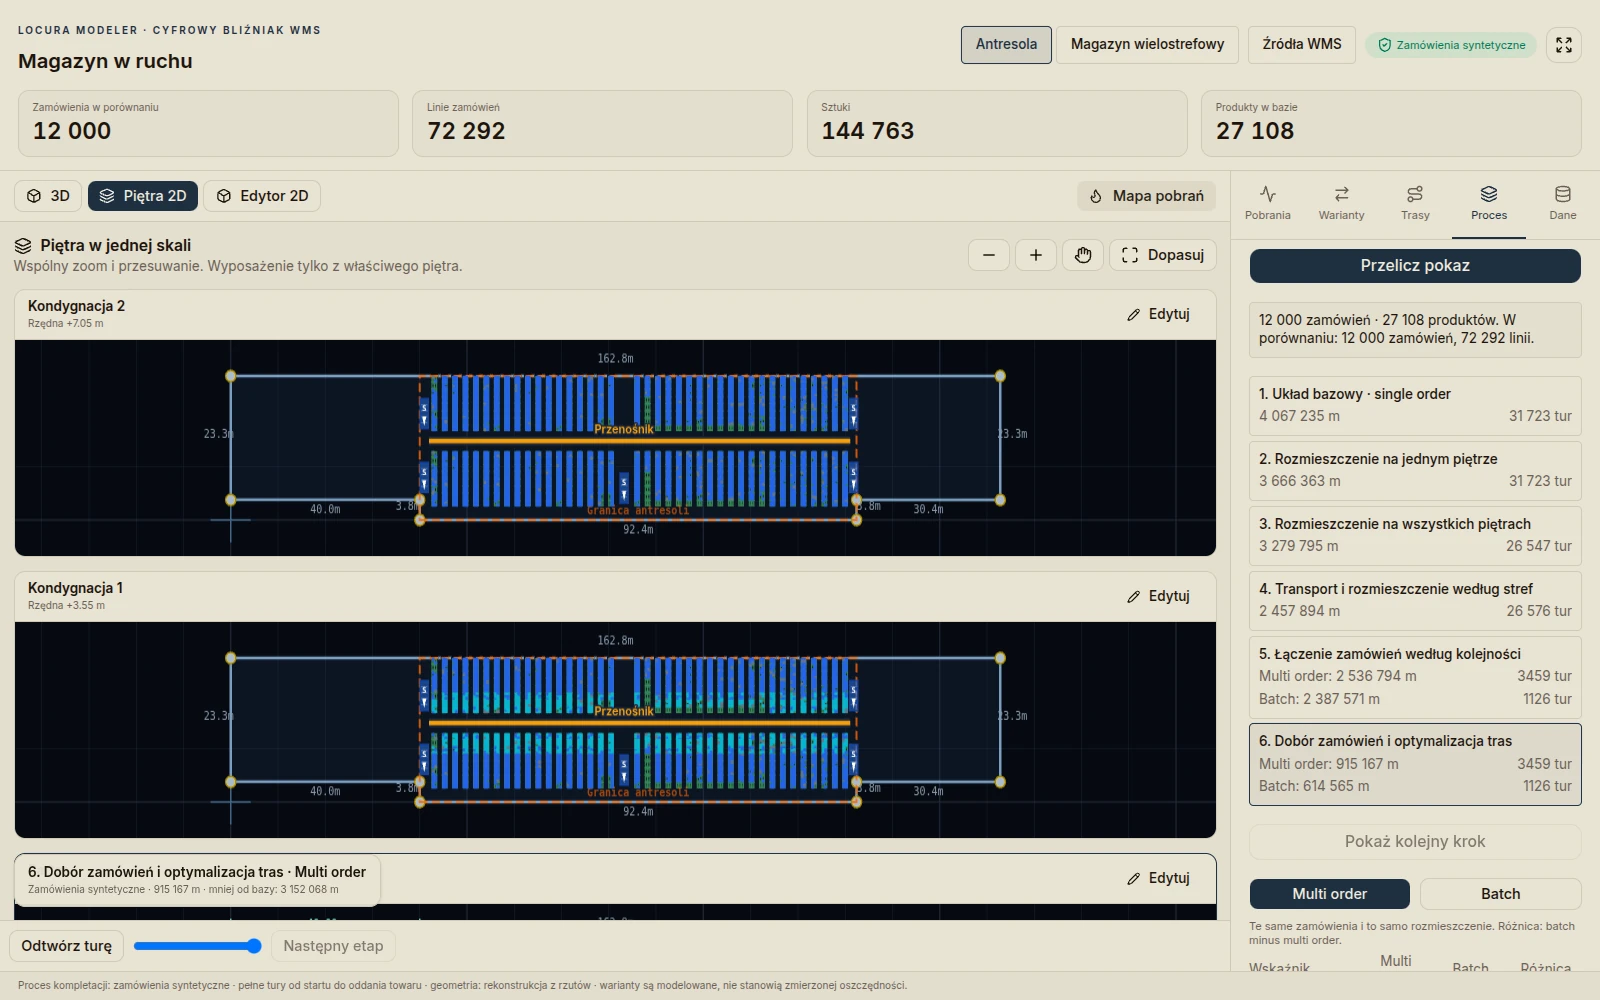
Sześć etapów kompletacji dla tego samego zbioru 12 000 syntetycznych zamówień: od układu bazowego single order (31 723 tur) do multi order (3 459 tur) i batch (1 126 tur).
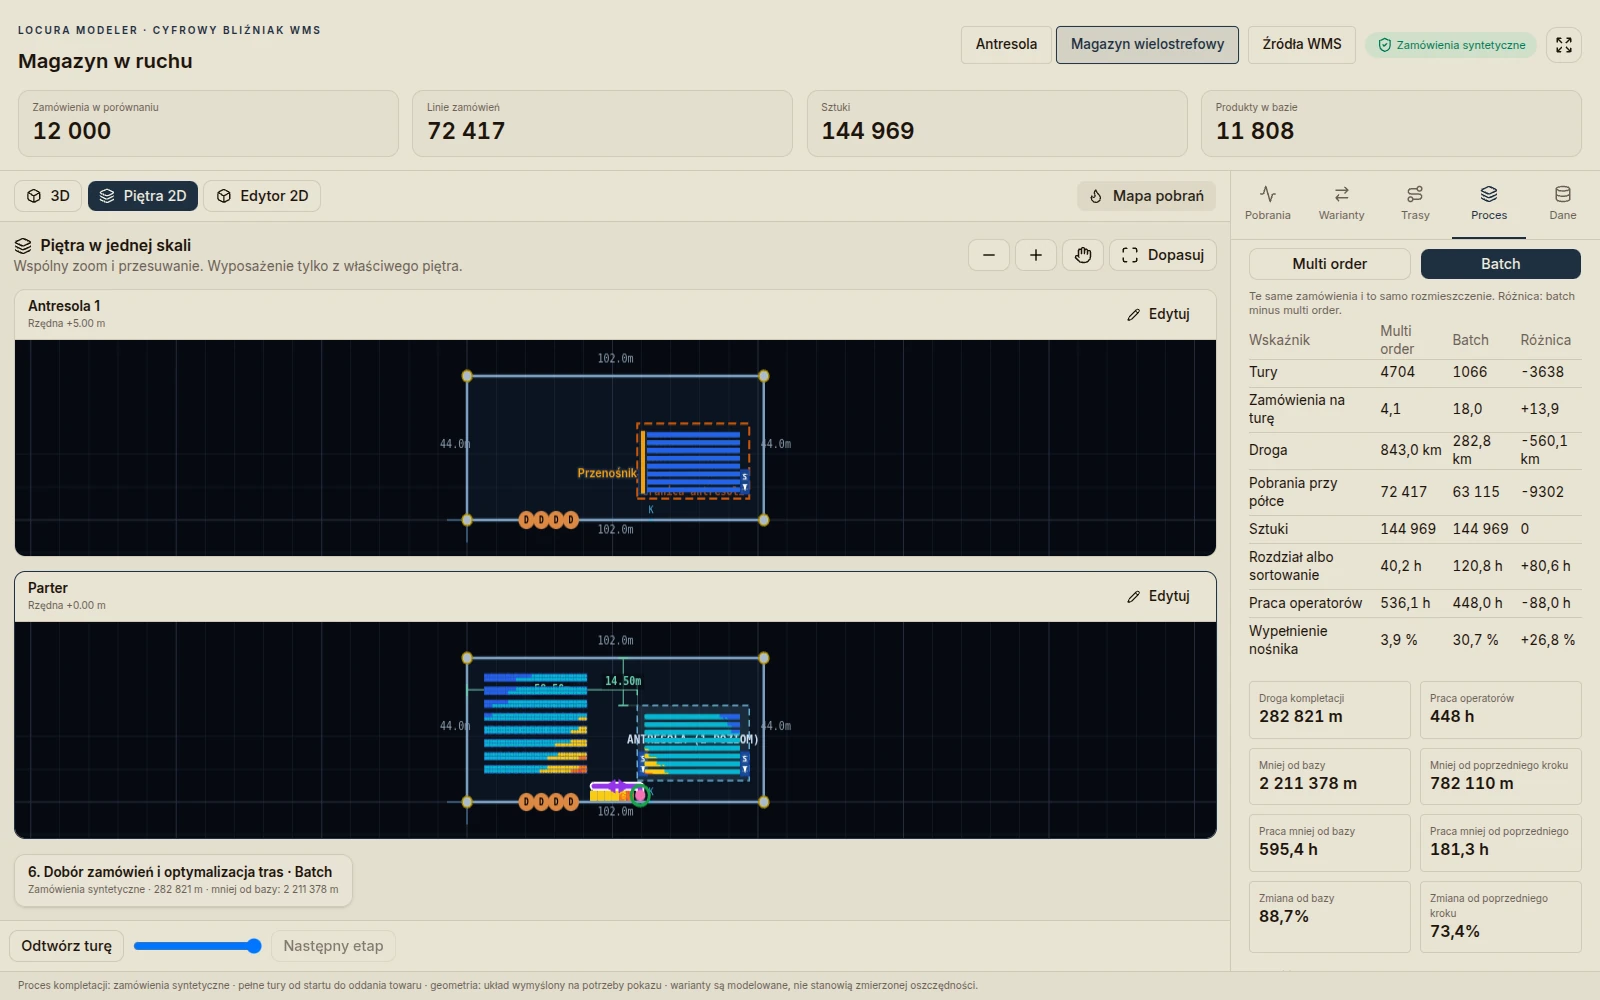
Multi order i batch na tych samych zamówieniach: batch ma mniej tur i krótszą drogę, ale doliczony czas sortowania.
Układ bazowy, czyli sposób, w jaki firma realnie pracuje, w modelu kompletacji pojedynczych zamówień: trzydzieści jeden tysięcy siedemset dwadzieścia trzy tury. Tyle razy w badanym okresie człowiek podszedł do lokalizacji. Po włączeniu kompletacji wielozamówieniowej ta sama praca zamyka się w około trzech i pół tysiąca tur. Przy kompletacji zbiorczej, czyli grupowaniu pozycji w partie, schodzimy do tysiąca stu. To jest zmiana rzędu wielkości.
Zanim ktoś podniesie rękę: tak, wiem, że partia to nie jest darmowy obiad. Za kompletacją zbiorczą stoi konsolidacja i dekonsolidacja, czyli ludzie na stanowiskach sortujących, którzy rozdzielą zebrany towar na zamówienia. To też trzeba policzyć i to też liczę w tym samym modelu: ile osób przy tym stanie, jak ich praca wpłynie na wydajność pozostałych procesów, gdzie postawić strefę konsolidacji, jaka będzie droga do niej. Pytanie, czy strefa konsolidacji ma stać tutaj czy dwadzieścia metrów dalej, brzmi trywialnie, a potrafi zjeść znaczną część zysku z partii. W konfiguratorze ustawia się reguły grupowania: które indeksy wchodzą do partii, do jakiego limitu wagowego, jak wygląda podział zadań. Chodzi o odwzorowanie tego, co realnie dzieje się w firmie, żeby porównywać scenariusze przy pozostałych warunkach niezmienionych.
Pytanie kontrolne: czy ktokolwiek u Was policzył, ile kosztuje utrzymanie kompletacji pojedynczych zamówień przy obecnej strukturze koszyka? Jeżeli średnia liczba linii na zamówienie jest niska, a wolumen zamówień wysoki, to pojedyncza kompletacja jest najdroższym sposobem organizacji pracy, jaki można wybrać. Temat rozwijam przy projektach logistyki e-commerce, gdzie ten rozjazd bywa najbardziej bolesny.
Magazyn wielostrefowy: dziewięć procent kontra trzydzieści osiem
Drugi przykład, inny obiekt: magazyn wielostrefowy z szafą kompletującą, antresolą i kawałkiem wysokiego składu. Tu widać, jak bardzo zakres decyzji zmienia wynik.
Wariant pierwszy: optymalizujemy wyłącznie regały półkowe. Antresola się przebudowuje, na wysokim składzie nie zmienia się nic. Efekt: dziewięć procent. Można machnąć ręką i powiedzieć, że nie warto ruszać towaru dla dziewięciu procent, i czasem faktycznie nie warto. Wariant drugi: dokładamy przenośnik i obejmujemy optymalizacją cały magazyn, wszystkie strefy razem. Efekt: trzydzieści osiem procent. Na mapie widać, jak zmienił się rozkład pobrań na wysokim składzie i jak czerwone wskaźniki, czyli towary o najwyższej rotacji operacyjnej, przeniosły się zarówno na szafę kompletującą, jak i na antresolę. Towary są przy tym dopasowane gabarytem do lokalizacji, więc nie dostajecie rekomendacji, żeby wstawić paletowy indeks do kuwety.
Wniosek dla zarządu jest taki: zakres analizy determinuje wynik bardziej niż sam algorytm. Optymalizacja jednej strefy w oderwaniu od reszty magazynu to jest lokalne poprawianie przy zachowanym wąskim gardle gdzie indziej. Jeżeli ktoś przychodzi z propozycją przebudowy jednego obszaru, pierwsze pytanie brzmi: co się dzieje z pozostałymi strefami i czy to zostało policzone łącznie. Do tego służy masterplan magazynu obejmujący wszystkie strefy.
Od symulacji do relokacji: jak wynik wraca na halę
Najsłabszym ogniwem analiz logistycznych bywa wdrożenie. Ładny raport, ładne procenty, a potem nikt nie wie, co fizycznie przełożyć. Dlatego każdy scenariusz kończy się raportem, który zawiera: o ile skracamy czas kompletacji, jakie parametry i prędkości zostały przyjęte, jakie założenia stoją za wynikiem, co przesuwamy, czego nie ruszamy, oraz z której lokalizacji do której musi nastąpić relokacja. To jest lista robocza.
Jeżeli Wasz system magazynowy obsługuje interfejs programistyczny, te ścieżki można do niego wysłać bezpośrednio. Możemy zrobić na przykład dwadzieścia pięć symulacji, wybrać jedną i, jeśli WMS to obsługuje, wysłać do niego informację, co i w którym miejscu ma zostać przełożone. Jeżeli interfejsu nie ma, zostaje plik, czyli ta sama lista w formie, którą magazyn obsłuży ręcznie. Dane wejściowe do modelu można wczytać z systemu przez interfejs REST albo z pliku: arkusz kalkulacyjny, CSV, nie ma znaczenia.
I rzecz, która bywa zaskoczeniem: nie musicie mieć systemu WMS, żeby to zrobić. Jeżeli używacie adresacji lokalizacji i prowadzicie ewidencję w arkuszu, to wystarczy. Potrzebna jest informacja o tym, gdzie i po co chodzą ludzie. Z tego jestem w stanie zarówno udowodnić, że kompletacja jest zorganizowana bez sensu, jak i obalić ten zarzut, jeśli okaże się, że układ jest dobry. Narzędzie działa w obie strony i to jest jego zaleta. Jeżeli chcecie sprawdzić, jak to wygląda na Waszych danych, zapraszam do rozmowy przez projekty optymalizacyjne.
Cyfrowy bliźniak i rozmowa o pieniądzach
W pewnym sensie dochodzimy do cyfrowego bliźniaka magazynu. Bez ściemy: to nie jest środowisko symulacji zdarzeń dyskretnych podłączone na żywo do systemów produkcyjnych. Podłączenie online jest technicznie możliwe, ale nie miałem jeszcze klienta, który by tego potrzebował. Jeśli czytacie to i uważacie, że u Was miałoby to sens, odezwijcie się. Na razie pracujemy na danych historycznych i na scenariuszach.
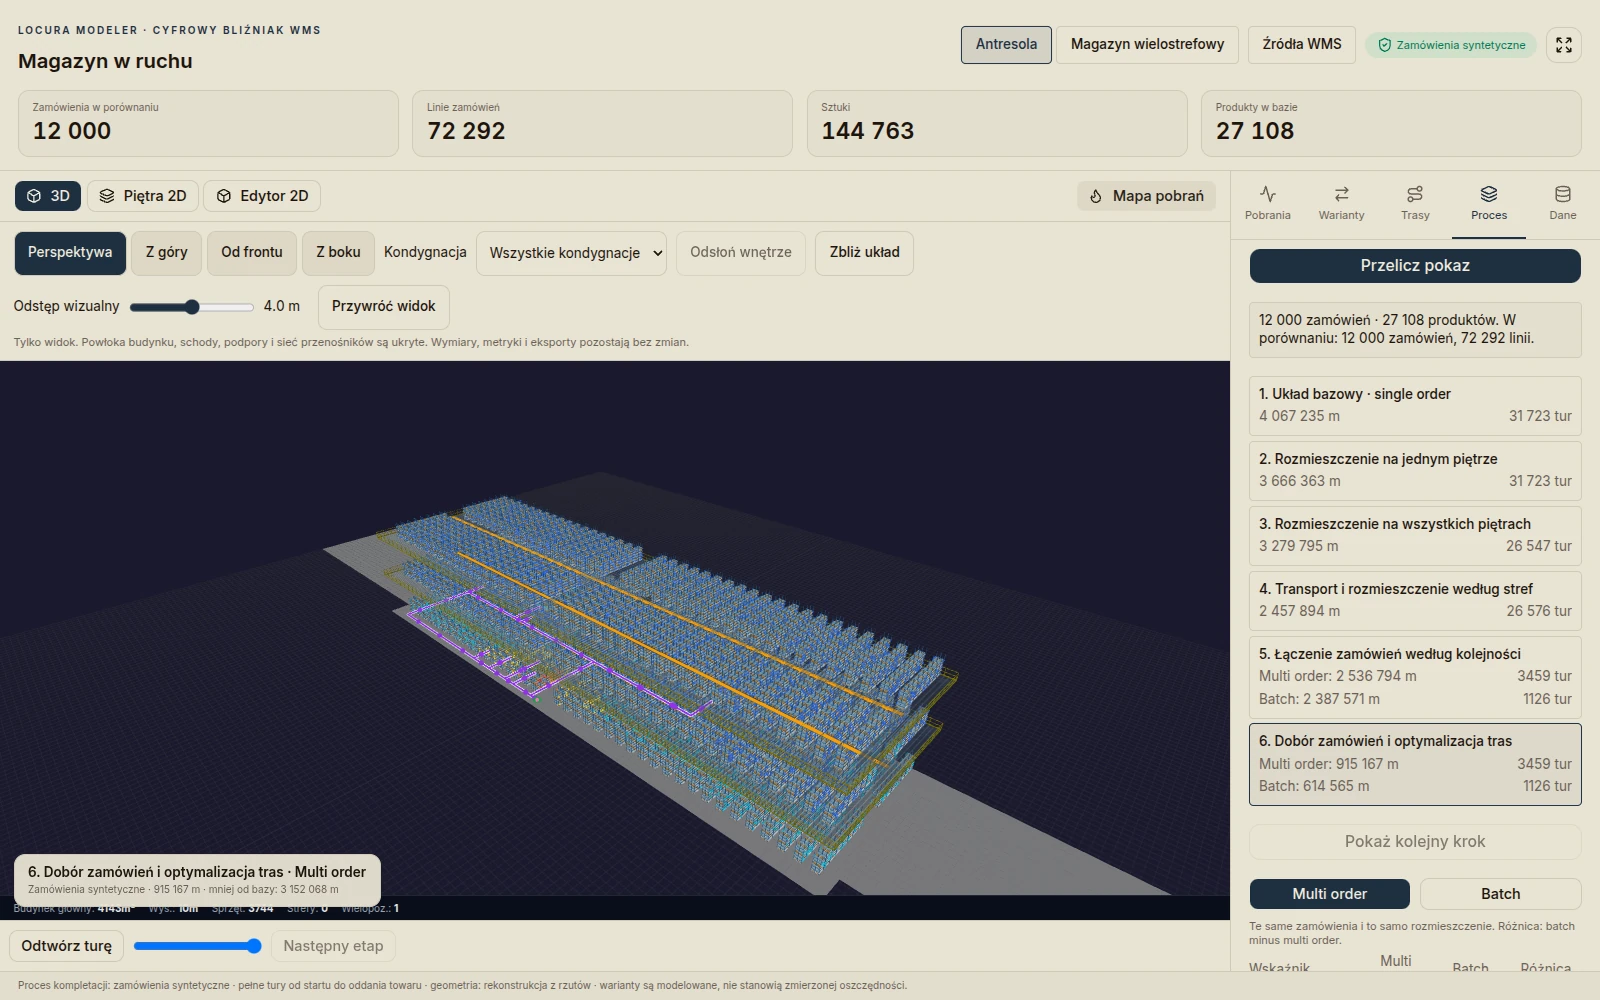
Zamknięta trasa kompletacji na modelu 3D: od punktu wydania, przez pobrania, z powrotem do punktu wydania.
Model spina się z pozostałymi aplikacjami ekosystemu. Z aplikacją do zarządzania zapasem i zakupami, gdzie liczę analizy przepływowe na danych historycznych plus prognozy do przodu, z elementami planowania sprzedaży i operacji (S&OP). Robię tam nawet takie ćwiczenie, że zestawiam plany przygotowane przez firmę z moimi prognozami, a potem oba z realną sprzedażą, i sprawdzamy, komu wyszło bliżej. To jest zdrowe, ponieważ weryfikuje jakość planowania na liczbach.
Drugie spięcie idzie w stronę finansów. W aplikacji Kalkulo liczę zwrot z inwestycji, okres zwrotu i strukturę nakładów, z wprowadzonymi etatami. Skoro model wie, ile osób będzie pracowało w danym obszarze i o ile skróci się czas kompletacji, to wiadomo, gdzie i ile można zaoszczędzić na etatach oraz jak to się ma do nakładów na środki trwałe. Zarząd nie kupuje map ciepła. Zarząd kupuje okres zwrotu. Jeżeli nie umiecie przejść od metrów przejścia do złotówek, prezentacja skończy się na etapie "ciekawe, wrócimy do tematu". Tę logikę porządkuję w ramach kontrolingu logistycznego.
Co dostaje zarząd i co dostaje kierownik zmiany
Jedna analiza, dwa zupełnie różne odbiory. Zarząd dostaje podsumowanie scenariusza: ile godzin krócej ludzie będą chodzić, ile linii zamówień przejdzie przez magazyn, jak zmienia się wypełnienie nośnika, ile metrów drogi kompletacji ubywa względem układu bazowego. Przy jednym z analizowanych przekrojów mówimy o dziewięciuset piętnastu tysiącach metrów drogi kompletacji w scenariuszu docelowym i o ponad trzech milionach metrów mniej względem bazy w wariancie z kompletacją wielozamówieniową. Do tego zrzuty ekranu i wizualizacje, które wchodzą do prezentacji bez obróbki.
Kierownik zmiany dostaje coś innego: animację trasy przed zmianą i po zmianie na tym samym zadaniu. Widzi, że wcześniej człowiek łaził po dwóch piętrach, a teraz idzie od lewej do prawej i wrzuca kuwetę na przenośnik w dowolnym miejscu, bez podchodzenia do stacji. To założenie jest konfigurowalne: jeżeli specyfika magazynu wymaga, żeby każda kuweta przeszła przez stację, zaznacza się punkty obowiązkowe i ścieżka optymalizuje się inaczej. Logikę zawsze przechodzę z klientem krok po kroku i sprawdzamy ją matematycznie, bo reguły są proste i mają być zrozumiałe dla osoby, która później tym magazynem zarządza.
Przy większej serii, gdy narzędzie przelicza kilkadziesiąt tysięcy różnych ścieżek kompletacyjnych, wynik potrafi być bardzo mocny: przy jednym z uruchomień, na dwudziestu tysiącach przeanalizowanych ścieżek, skrócenie czasu wyniosło pięćdziesiąt procent. Połowa. Jeżeli kogoś nie przekonuje połowa czasu kompletacji, to szczerze nie wiem, co go przekona.
Aplikacja działa w przeglądarce. Nie instalujecie niczego lokalnie, nie kupujecie serwerów. Dyrektor może otworzyć model na telefonie, obejrzeć ścieżkę kompletacji, sprawdzić, jak wygląda układ po wariancie, i ocenić, czy to ma sens. To brzmi jak detal, a zmienia sposób pracy: rozmowa o rozkładzie towaru przestaje wymagać spotkania z rzutnikiem.
Od czego zacząć u siebie: lista kontrolna
Jeżeli chcecie podejść do tematu serio, kolejność jest następująca. Po pierwsze, wyciągnijcie z systemu historię pobrań z pełnego, reprezentatywnego okresu, minimum kilka miesięcy, z lokalizacją, indeksem, ilością i znacznikiem czasu. Bez tego nie ma o czym rozmawiać. Po drugie, przeliczcie analizę ABC na liczbie linii pobrań, a nie na wartości sprzedaży, i porównajcie obie listy. Zaskoczenie gwarantowane. Po trzecie, sprawdźcie rozkład pobrań w pionie: ile procent linii pochodzi z poziomu 0, ile z wyższych kondygnacji. Po czwarte, policzcie średnią liczbę linii na zamówienie, bo to ona decyduje, czy kompletacja zbiorcza ma u Was sens. Po piąte, ustalcie realną prędkość ruchu operatora i czas pobrania, najlepiej pomiarem na hali.
Dopiero mając te pięć rzeczy, ma sens budowanie modelu i porównywanie wariantów. I jeszcze jedna uwaga z doświadczenia: nigdy nie kopiujcie cudzych rozwiązań jeden do jednego. To, że u kogoś kompletacja zbiorcza mocno zbiła liczbę tur, nie znaczy, że u Was efekt będzie taki sam, ponieważ macie inną strukturę koszyka, inne gabaryty i inne okna wysyłkowe. Kopiowanie bez policzenia własnych warunków brzegowych kończy się inwestycją, która nie pracuje. Podobnie działa to przy projektowaniu layoutu magazynu: układ przepisany z innego obiektu rzadko pasuje do Waszych przepływów.
Na marginesie: o narzędziach i o tym, co się zmieniło
Ten materiał jest też trochę z dedykacją dla osób przekonanych, że modele językowe i sztuczna inteligencja to zabawki, które do niczego się nie nadają, a prawdziwa robota polega na arkuszach i prezentacjach. Nie zamierzam się w to wdawać na poważnie, natomiast fakt jest taki: procesy, które przez lata były zaniedbane i uchodziły za nierozwiązywalne, dzisiaj da się zautomatyzować. Od analiz, przez wizualizacje, po przedstawianie skomplikowanych zależności w sposób, który zrozumie osoba nietechniczna. To, co opisałem wyżej, jest wierzchołkiem tej zmiany.
Rotacja towaru w magazynie nie jest tematem trudnym matematycznie. Wzory nigdy nie były skomplikowane. Trudne było połączenie geometrii, danych operacyjnych i logiki procesu w jednym miejscu, tak żeby wynik dało się pokazać człowiekowi, który podejmuje decyzję. Teraz to jest zrobione i działa na prawdziwych danych z prawdziwych magazynów.
Podsumowanie
Najważniejsze wnioski z tego artykułu. Rotacja towaru w magazynie ma trzy różne definicje i tylko jedna z nich, ta operacyjna liczona na liczbie linii pobrań, nadaje się do układania towaru. Systemy WMS, nawet dojrzałe, nie mają narzędzi do analizy rozmieszczenia ani do rekomendacji relokacji, ponieważ nie znają geometrii obiektu. Model 3D magazynu z nałożoną mapą ciepła pobrań zamienia dyskusję o tym, czy rotacja jest ważna, w rozmowę o konkretnych metrach i godzinach.
Liczby z pokazu na zanonimizowanych danych z wydań: trzydzieści procent krótszej drogi przy układzie ręcznym według rotacji, czyli z dziewięciuset siedemdziesięciu godzin chodzenia do sześciuset osiemdziesięciu. Osiemnaście i cztery dziesiąte procenta w wariancie z przenośnikiem, przy czym ta liczba obejmuje wyłącznie ruch pieszy i pomija korzyść z braku zmiany pięter. Dziewięć procent przy optymalizacji jednej strefy kontra trzydzieści osiem procent przy objęciu całego magazynu wielostrefowego. Spadek z trzydziestu jeden tysięcy siedmiuset dwudziestu trzech tur przy kompletacji pojedynczych zamówień do około trzech i pół tysiąca przy kompletacji wielozamówieniowej i do tysiąca stu przy kompletacji zbiorczej. Pięćdziesiąt procent skrócenia czasu przy analizie dwudziestu tysięcy ścieżek.
Trzy rzeczy do zrobienia zaraz po przeczytaniu: przeliczcie ABC na liniach pobrań, sprawdźcie rozkład pobrań między parterem a wyższymi kondygnacjami, policzcie średnią liczbę linii na zamówienie. To są trzy liczby, które dostaniecie z własnego systemu, a powiedzą Wam, czy w ogóle jest o czym rozmawiać. Jeżeli okaże się, że jest, model, warianty i lista relokacji to kolejny krok.
Więcej analiz i pokazów narzędzi publikuję regularnie na blogu LOCURA oraz na moim profilu LinkedIn. Jeżeli chcecie zobaczyć LOCURA Modeler na własnych danych, napiszcie. Nie potrzebuję nic poza informacją o tym, gdzie chodzą Wasi ludzie.
O mnie – Piotr Susz
CEO LOCURA Consulting
Od 20 lat pracuję w logistyce operacyjnej – nie z sal konferencyjnych, tylko z hali magazynowej. Zrealizowałem ponad 150 projektów: wdrożenia WMS, layouty magazynów, audyty procesów i systemy premiowania oparte na danych.
LOCURA Consulting założyłem w 2018 roku, bo miałem dość konsultantów, którzy kończą raport słowem „rekomendujemy" i znikają. U mnie projekt kończy się wtedy, gdy widać liczby – szybszą kompletację, niższy koszt pozycji, mniej zamrożonego kapitału.
Poza projektami jestem mentorem w Programie Mentoringowym Stowarzyszenia Absolwentów Politechniki Wrocławskiej, gdzie pracuję z absolwentami PWr nad ich ścieżką zawodową w logistyce.
Jeśli Twoja logistyka zaczęła kosztować więcej niż zarabiać, napisz do mnie – pierwsza rozmowa jest bezpłatna i bez zobowiązań.